

Лазерная резка из рулона или с листа: какие данные собрать до выбора линии

Если вы рассматриваете линию лазерной резки из рулона, начните не с каталогов, а со своего потока. На одной и той же программе выпуска соберите пять наборов данных: номенклатуру деталей, фактическую раскладку, требования к металлу, частоту и длительность переналадок и то, что происходит с заготовкой после резки. Без этих данных сравнение рулонной и листовой резки превращается в сравнение брошюр.
Когда стоит рассматривать резку из рулона
Рулонная резка интересна не сама по себе, а тогда, когда снимает конкретную боль участка: частую смену листов и простои на загрузку и выгрузку на длинных сериях, ограничение длины детали размером стандартного листа. Если у вас ровный поток листов, редкие переналадки и автоматизированная загрузка уже справляется, тема может не стоить отдельного разбора.
Если значительная часть загрузки — повторяющиеся детали из одной марки и толщины, которые идут длинными сериями, разбираться имеет смысл. Много позиций из разных материалов и толщин, наоборот, работает против рулона: смена марки или толщины на линии — это смена рулона и заправка ленты, самая долгая переналадка участка.
Честно ответьте себе, что именно вы хотите изменить. «Хочу современнее» — не критерий. «Хочу убрать простои на загрузку листов и выгрузку деталей на длинных сериях одной толщины» или «хочу резать детали длиннее стандартного листа» — уже основание для сравнения. Сравнивать при этом стоит не только с ручной листовой резкой, но и с листовым лазером с автоматической загрузкой и выгрузкой: простои на загрузку он тоже снимает.
Пять наборов данных
Номенклатура за представительный период. Не одна удачная неделя, а хотя бы несколько месяцев: сколько позиций, какие толщины и марки, какая доля коротких партий против длинных прогонов, насколько повторяется заказ от месяца к месяцу. Рулон выгоден прежде всего на повторяемости.
Фактическая раскладка. Рулонная подача раскрывается там, где детали укладываются плотно и предсказуемо вдоль ленты фиксированной ширины. Если геометрия заставляет разворачивать и комбинировать детали сложным образом либо ширина ленты плохо совпадает с габаритами заготовок, выигрыш по материалу может не появиться. Это проверяется на реальных картах раскроя, а не на словах. Отдельно сверьте свои толщины и ширины заготовок с паспортом конкретной линии: допустимая ширина рулона и диапазон толщин у разных моделей разные, и часть номенклатуры может просто не пройти через разматыватель и правку.
Металл из рулона. Лента сохраняет память о навивке и остаточные напряжения. Правильная машина выравнивает её, но после вырезки деталь может повести, особенно узкую и длинную. Проверьте, какие требования к плоскостности у ваших деталей, и попросите пробную резку своих деталей из рулона того поставщика металла, у которого будете закупать. Учтите и поверхность: окалина горячекатаного металла, масло, покрытия и защитная плёнка влияют на резку, а валки правки и подачи могут оставлять следы на нержавейке и окрашенном металле.
Переналадки. Сколько раз в смену меняются материал, толщина или программа, сколько времени на это уходит и кто это время тратит. Этот параметр легко недооценить при выборе, хотя именно он определяет фактическую выработку участка.
Последующие операции. Правка деталей после резки, зачистка кромки, гибка, штамповка, сварка, упаковка. Нарезанная из ленты заготовка приходит на следующий передел в другом виде и другими пачками, чем лист со стола лазера. Эти изменения закладывайте в сравнение сразу, а не обнаруживайте после пуска.
Что меняется в цехе вокруг рулонной линии
Линия резки из рулона состоит из нескольких узлов: разматыватель, правильная машина, подача ленты в зону резки, сам лазер, стол или конвейер выгрузки деталей и отходов. Каждый узел занимает место и требует обслуживания, поэтому оценивать нужно всю цепочку, а не только источник лазера.
Покупается не станок, а участок. Прежде чем обсуждать модели, пройдите по цеху и проверьте простые вещи:
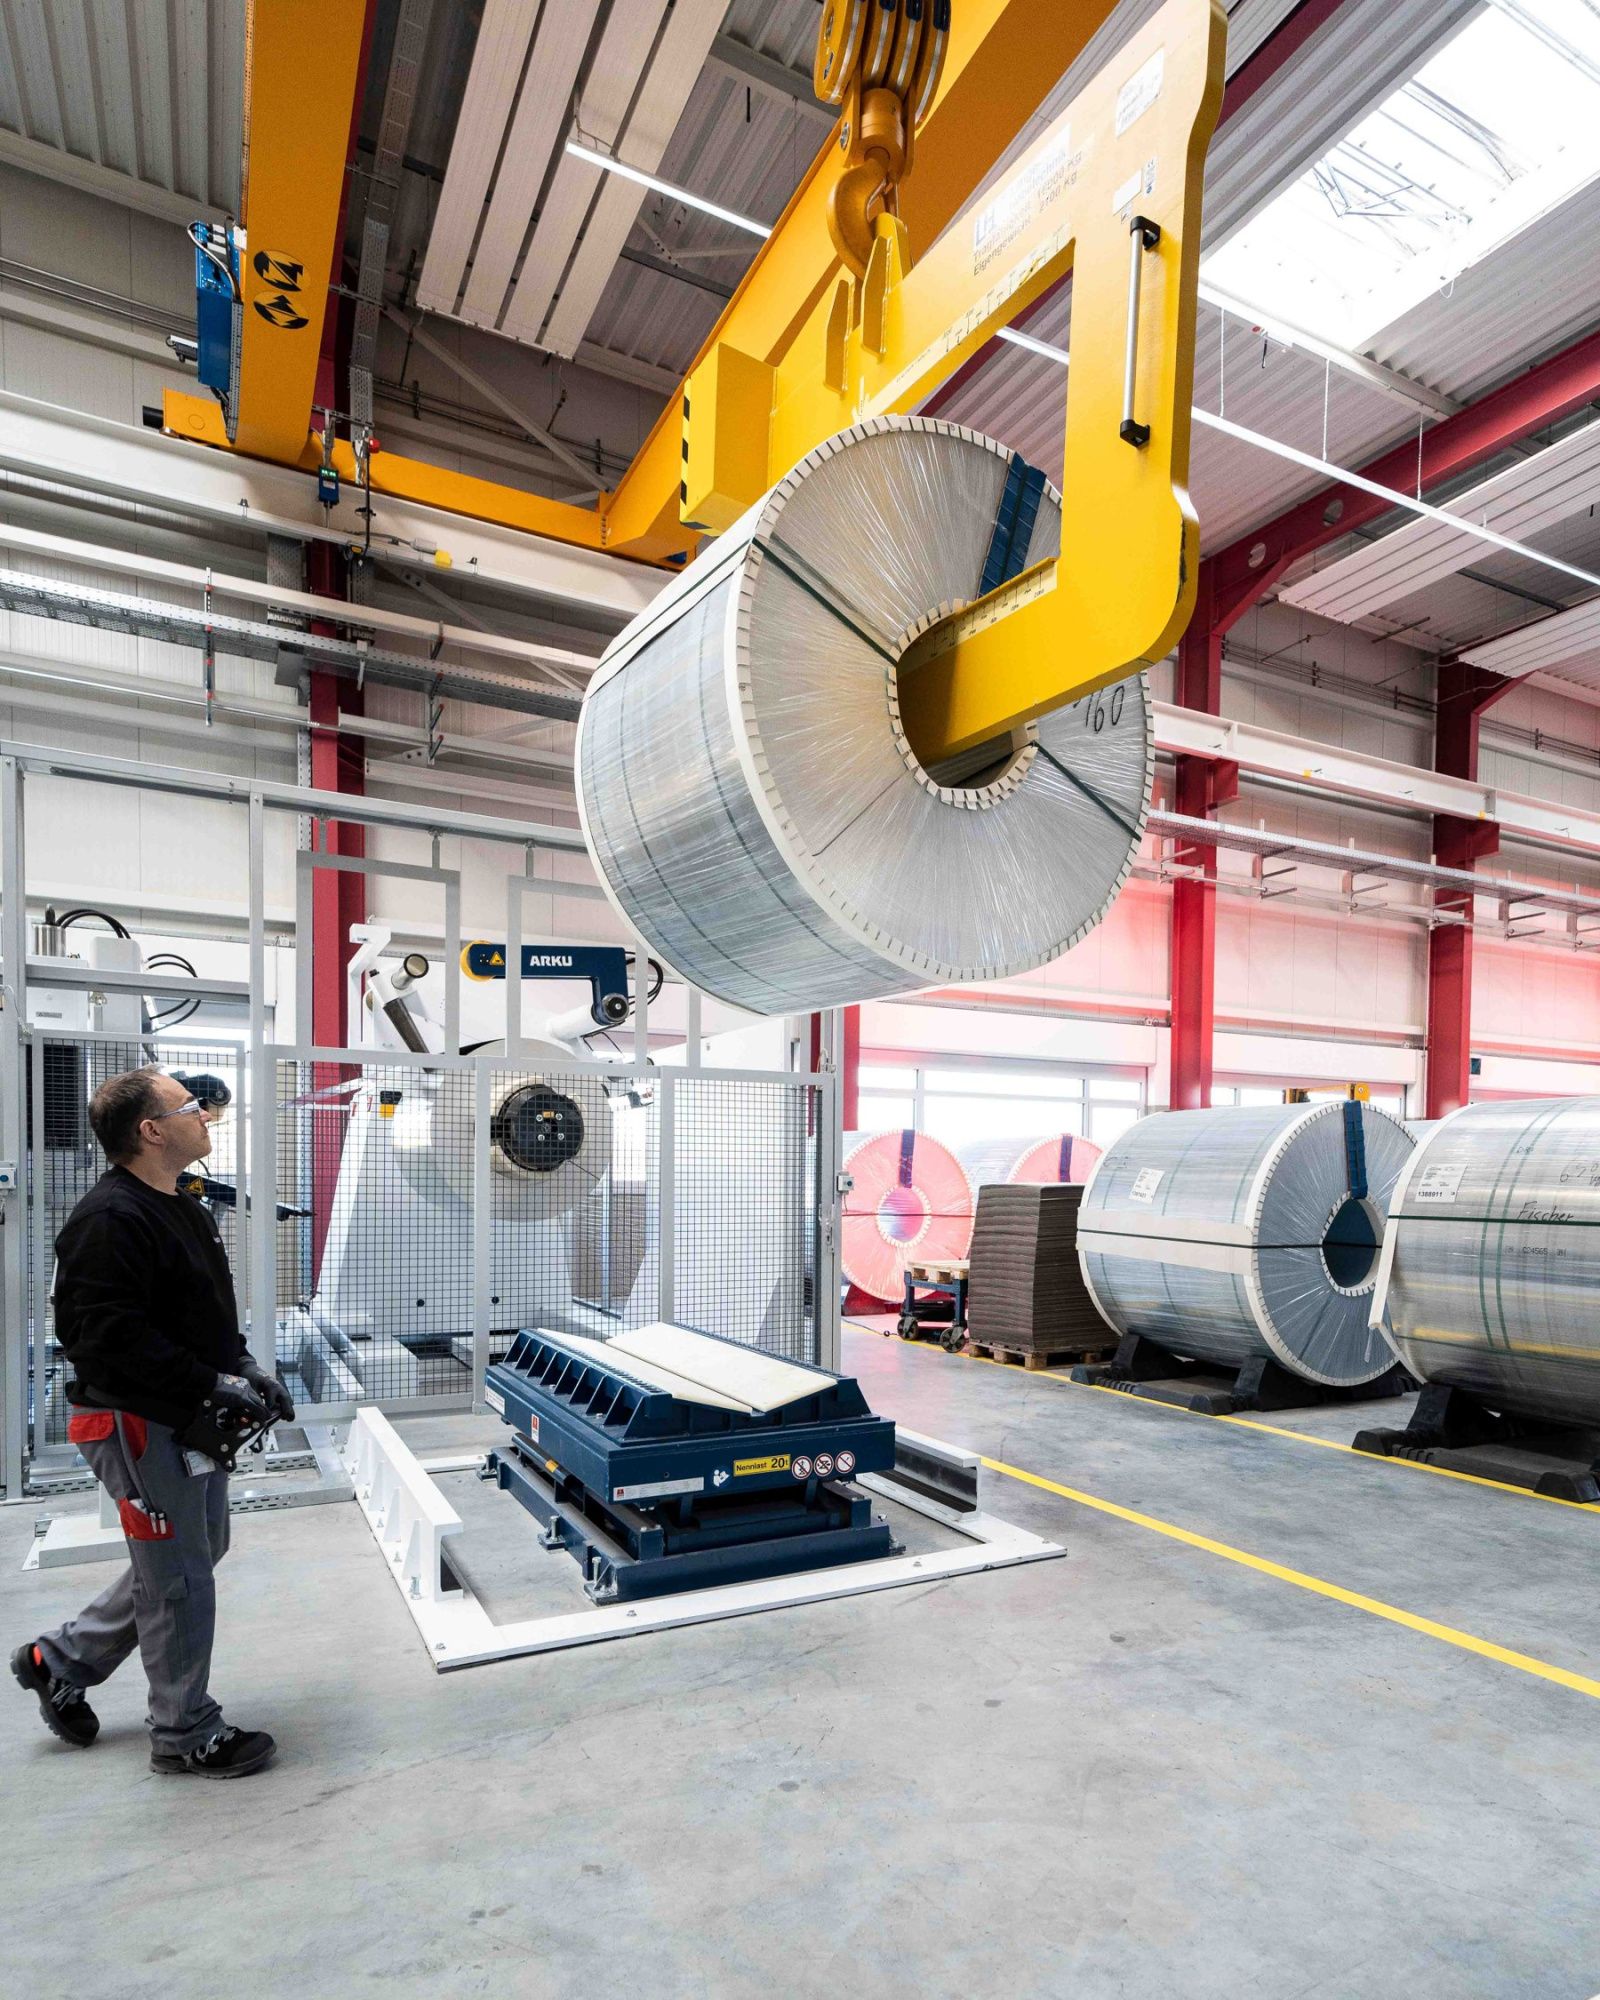
- куда встанут разматыватель и правильная машина, нужен ли под них фундамент, как рулон подаётся на разматыватель и какая длина линии нужна от рулона до укладки заготовок;
- чем вы снимаете и ставите рулон, хватает ли грузоподъёмности крана и места для хранения рулонов;
- как снимаются детали с ленты и куда уходит отход: сортировка деталей и непрерывное удаление каркаса отхода — отдельный узел, от которого зависит, сможет ли линия работать без оператора;
- где копится нарезанная заготовка и кто её увозит, не упрётся ли линия в узкое место на выходе;
- готов ли ваш поставщик давать рулоны нужных марок, толщин и ширин с нужной периодичностью, в каком весе рулона, с какой кромкой — обрезной или необрезной — и с каким допуском по ширине;
- что происходит с остатком ленты в конце рулона и при смене программы.
Если хотя бы по двум пунктам ответа нет, сравнивать производительность станков рано. Как заранее проверить площадку, питание и подъёмные средства, мы разобрали в статье о подготовке цеха к приезду станка. Что кроме цены оборудования войдёт в бюджет участка — в материале о бюджете запуска.
Пример линии резки из рулона: TRUMPF Coil Edition
В феврале 2023 года TRUMPF представила решение лазерной резки материала из рулона с автоматизированной подачей и обработкой — TruLaser 8000 Coil Edition (пресс-релиз TRUMPF от 07.02.2023). Пример показывает, что направление существует и отработано промышленно. Это не премьера текущего года и не предложение поставки.
Обратите внимание на рамки, которые задаёт сам производитель: в релизе система описана как решение для металла толщиной до 6,5 мм и как альтернатива вырубке заготовок на прессах, где любое изменение контура требует доработки или замены штампа. То есть рулонный лазер конкурирует не только с листовой резкой, но и с прессовой вырубкой, и сравнивать его стоит с тем процессом, который он заменит у вас.
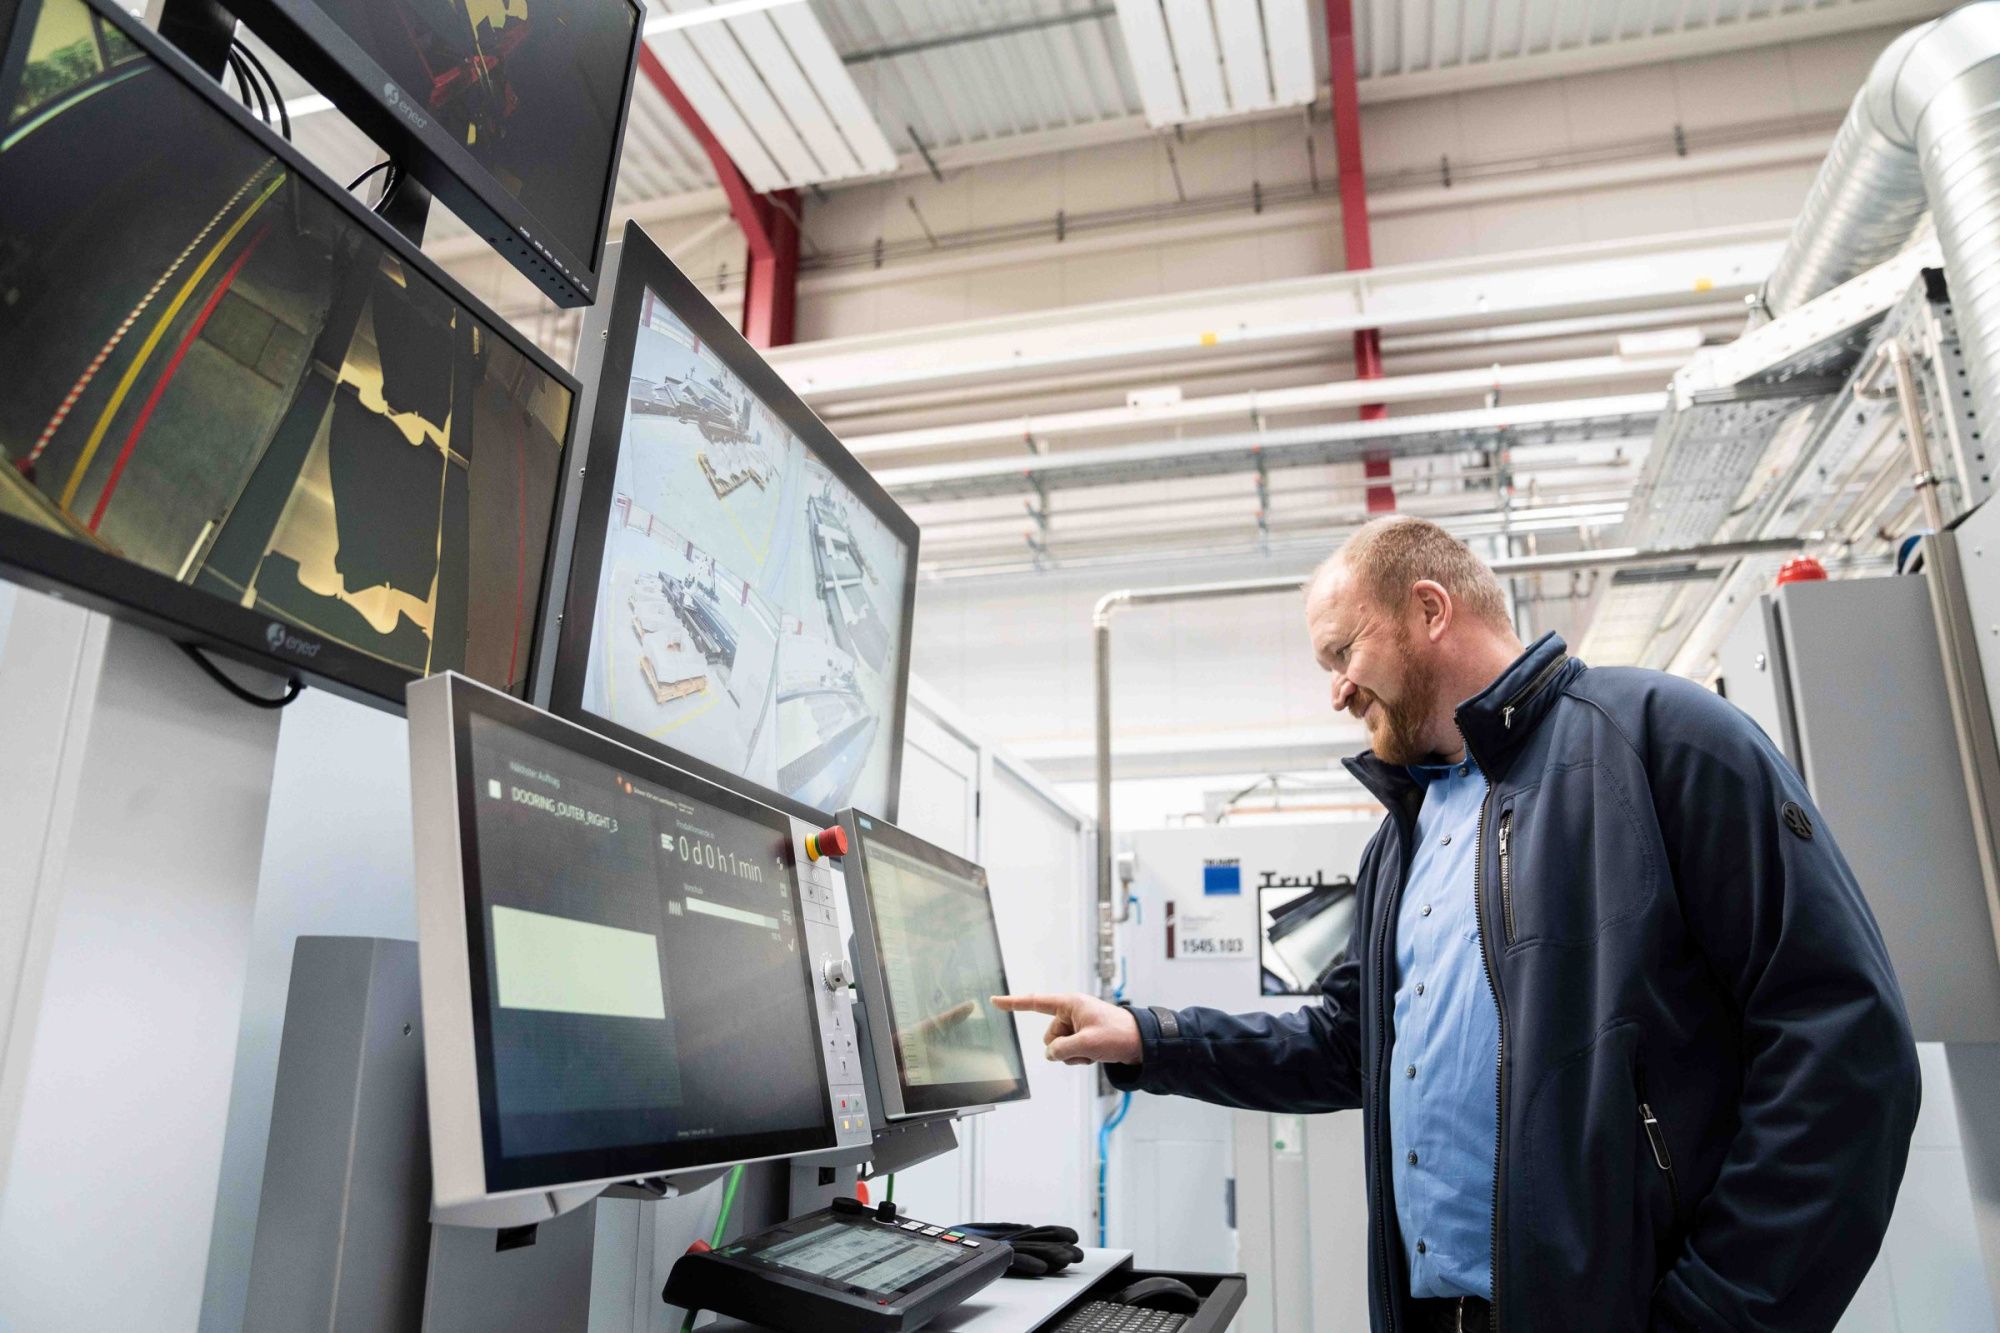
Показатели экономии в релизе — расчёт производителя в сравнении с обычными лазерными станками для его условий, и на другое производство они не переносятся: у вас другая номенклатура, другой материал, другая логистика цеха и другая стоимость ресурсов. Используйте публикацию как ориентир по сути технологии, но не как основание для расчёта собственной выгоды.
Как превратить данные в предметный разговор
Когда на руках номенклатура, карты раскроя, требования к металлу, статистика переналадок и схема последующих операций, сравнение перестаёт быть абстрактным. Вы увидите, на каких позициях рулонная подача снимает простои, а где листовая резка остаётся удобнее: крупные детали, нерегулярный раскрой, разовые заказы, редкие марки и толщины. Учтите и обратную сторону формата: ширина ленты ограничивает размер детали поперёк, а вдоль ленты длина детали зависит не от формата листа, а от зоны резки и выгрузки конкретной линии. Ответ нередко оказывается не «или-или», а «какая доля потока уходит на линию, а что остаётся на листовой машине».
Не просите у поставщика готовую формулу окупаемости до того, как отдали ему эти данные: на пустых вводных любая цифра будет гипотезой. Полезнее сформулировать технологический запрос: вот толщины и марки, вот доля деталей с плотной раскладкой вдоль ленты, вот переналадки, которые мы хотим убрать, вот место и грузоподъёмность в цехе. Дальше просите просчёт раскроя по вашим реальным деталям и смотрите, как меняется коэффициент использования металла. Если предложений будет два-три, сверяйте их по одной ведомости — как это сделать, разобрали в статье «Две цены на один станок».
Ближайший шаг: выгрузите из учётной системы номенклатуру за последние полгода, отсортируйте по материалу и толщине и отметьте позиции, которые повторяются каждый месяц. Если на этот список приходится заметная часть загрузки лазера, разговор о резке из рулона имеет смысл продолжать.
X-Machinery поставляет и листовые станки лазерной резки, и линии резки из рулона, поэтому сравнивать варианты можно без привязки к одному решению. Пришлите выгрузку номенклатуры и пару карт раскроя инженеру X-Machinery через контакты — поможем выбрать, что подходит вашему потоку: лист, рулон или их сочетание. Листовые станки лазерной резки — в каталоге, новые разборы по выбору оборудования — в Telegram-канале.
Фото в статье — пресс-материалы TRUMPF к релизу от 07.02.2023.